 WhatsApp:
- Главная -
- Каталог -
- ЭЛЕКТРОДЫ -
- Электроды ОК 46.00 , LB52U , УОНИИ -
- Электроды LB-52U (аналоги) -
- Электроды LB-52U, ф 2,6 (5,0кг)
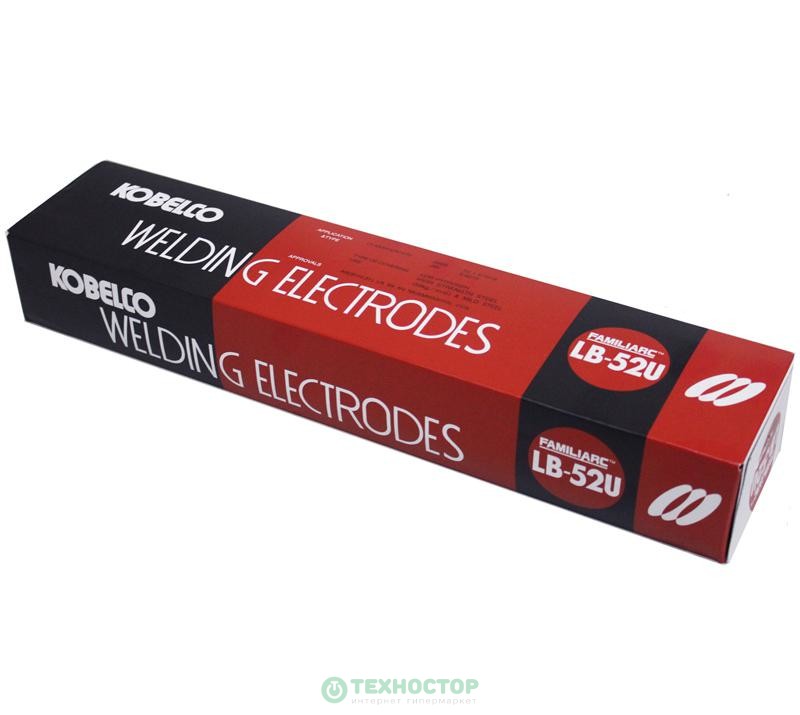
Электроды LB-52U, ф 2,6 (5,0кг)

 Можно оформить в корзине кредит на этот товар.
Кредит оформляется только в корзине!
 Можно оформить этот товар в кредит Tinkoff.
▼ Оплата и доставка
Минимальный заказ - от 500 рублей.
Ограничений на сумму заказа нет.
Товар в наличии:
1 ряд павильон Г/9 магазин СВАРНОЙ66
третий вьезд налево магазин СВАРНОЙ66
Доставка по области рассчитывается менеджером.
▼ Технические характеристики
Электроды LB-52U предназначены для сварки нефтегазопродуктопроводов и других объектов Топливно-энергетического комплекса (ТЭК): - диаметр 2,6 и 3,2 мм – для сварки и ремонта корневого слоя шва углеродистых и низкоуглеродистых низколегированных труб прочностных классов до К60 включительно (нормативный предел прочности до 590Н/мм2 включительно). - диаметр и 3,2 и 4,0 мм - для сварки и ремонта заполняющих и облицовочного слоев шва углеродистых и низкоуглеродистых низколегированных труб прочностных классов до К54 включительно (нормативный предел прочности до 530Н/мм2 включительно), а также подварочного слоя стыков труб прочностных классов до К60 включительно (нормативный предел прочности до 590Н/мм2 включительно). Использование данного электрода позволяет получить отличный наплавленный металл шва и аккуратный корневой чешуйчатый валик без дефектов при сварке с одной стороны соединения.
Используются для дуговой ручной сварки труб, морских сооружений (типа резервуаров и т. п.) и других конструкций, для которых требуется односторонняя сварка. Они обеспечивают:
формирование корневых швов неповоротных стыков труб, изготовленных из сталей с нормативным пределом прочности включительно до 588 Н/кв.мм;
сваривание при проведении ремонтных работ облицовочных и заполняющих слоев швов неповоротных стыков труб, которые изготовлены из сталей с нормативным пределом прочности включительно до 530 Н/кв.мм;
широко применяются при проведении сварки типа «uranami» («uranami» обозначает режим усиления обратной стороны сваренного шва при выполнении сварочного процесса с лицевой стороны).
Сварка осуществляется во всех без исключения пространственных положениях переменным и постоянным током обратной полярности.
Рекомендации по применению сварочных электродов разного диаметра указаны в таблице.
Диаметр электрода, мм Для сварки труб класса до К54 (до 530 Н/кв.мм) включительно Для сварки труб класса от К55 до К60 (до 580 Н/кВ.мм) включительно
2,6 Корневой, заполняющий и облицовочный слои сварочного шва Корневой слой сварочного шва
3,2 Корневой, подварочный, заполняющий и облицовочный слои сварочного шва Корневой и подварочный слои сварочного шва
4,0 Подварочный, заполняющий и облицовочный слои сварочного шва Подварочный слой сварочного шва
Характеристики
Характеристики сварных швов, полученных при помощи LB-52U, указаны в таблицах.
Химический состав наплавленного металл шва (в процентах).
Ø, мм C Si Mn P S Ni Cr Mo V
2,6 0,06 0,52 1,0 0,011 0,005 0,01 0,03 0,01 След
3,2 0,06 0,51 1,02 0,011 0,006 0,01 0,02 0,01 Следы
4,0 0,06 0,49 1,01 0,013 0,004 0,01 0,03 0,01 Следы
Содержание диффузионного водорода при влажности 60 % и температуре воздуха 20 °С, мл/100 г: 1,5…1,9.
Механические свойства наплавленного металл шва
Диаметр, мм Предел текучести, Н/кв.мм Предел прочности, Н/кв.мм Удлинение, % RA, %
2,6 441 546 31 75
3,2 446 540 34 77
4,0 455 530 35 75
Ударная вязкость, Дж/кв.см: 130.
Размеры электродов и сила тока при сварке
Диаметр, Ø/ Длина, мм 2,6/350 3,2/350…400 4,0/400
Ток, А 60…90 90…130 130…180
Соответствие ГОСТ
Электроды соответствуют следующим стандартам:
ГОСТ 9466-75 «Электроды покрытые металлические для ручной дуговой сварки сталей и наплавки. Классификация и общие технические условия»;
ГОСТ 9467-75 «Электроды покрытые металлические для ручной дуговой сварки конструкционных и теплоустойчивых сталей. Типы».
Сертификация
LB-52U имеют аттестацию Национальной Ассоциации Контроля Сварки (далее – НАКС) и сертифицированы для применения в строительстве и ремонте магистральных трубопроводов. Они разрешены и рекомендованы ВНИИСТом для проведении сварочных работах.
Электроды LB-52U представляют собой универсальные сварочные электроды, которые используются для ручной дуговой сварки низкоуглеродистых и низколегированных сталей. Они широко применяются в машиностроении, строительстве, судостроении и других отраслях промышленности, где требуется выполнение сварных соединений с высокими показателями прочности и устойчивости к трещинообразованию.
Расшифровка аббревиатуры "LB-52U" состоит из следующих элементов:
- L - аббревиатура для обозначения низкоуглеродистых сталей (low carbon)
- B - обозначает предназначение электродов для строительной и машиностроительной отраслей (building)
- 52 - указывает на предел прочности сварного шва, который равен 52 кгс/мм² или около 510 МПа при испытании на растяжение.
- U - универсальность применения их для различных видов сталей (universal).
Описание основных свойств и характеристик электродов LB-52U
- Тип покрытия: Электроды LB-52U имеют рутилово-кислотное покрытие, которое обеспечивает стабильность дуги, сварочный металл с малым содержанием водорода и хорошие антиокислительные свойства.
- Области применения и материалы: Эти электроды подходят для сварки листов и труб из низкоуглеродистых сталей, легированных и низколегированных сталей, сварки металлоконструкций с переменными нагрузками и влажностями, сварки коррозионностойких сталей и других металлов.
- Рабочая позиция: LB-52U подходят для сварки во всех пространственных положениях, в том числе выполнять сварочные швы под углом, сварка снизу вверх и сплошная сварка.
- Обеспечение качества сварного шва: Электроды LB-52U обеспечивают прочный и устойчивый сварной шов с хорошими механическими свойствами и устойчивостью к высоким и низким температурам, хорошей ударной вязкостью и высокой стойкостью к коррозии.
- Технические параметры: Обычно производятся в виде стержней диаметром от 2,5 до 6 мм, рабочее напряжение должно быть в диапазоне от 20 до 30 В.
- Техника сварки: При использовании электродов LB-52U необходимо соблюдать определенные правила и технику сварки, ткие как правильное подключение полярности, удержание рабочего угла дуги, управление длиной дуги и движение электрода для получения качественного сварного шва.
Электроды LB-52U 2.6 мм х 350мм сварочные, пачка 5 кг
| Параметр | Значение |
|---|---|
| Вес (кг) | 5 |
| RA, % | 75 |
| Длина (мм) | 350 |
| Содержание диффузионного водорода | 1,6 мл/100 г |
| Производитель | Япония |
| Сваримаемый материал | низколегированные стали |
| Относительное удлинение | 31% |
| Предел текучести | 441 мПа |
| Ударная вязкость | 100 Дж/см2 |
| Диаметр электрода (мм) | 2,6 |
| Режимы прокалки | 300–350°С в течение 0.5-1 часа |
| Предел прочности | 546 мПа |
| Покрытие | Рутилцеллюлозное |
| Бренд | Кобелко (KOBELCO) |
Состав электродов LB-52U
Состав покрытия электродов LB 52U включает:
- Рутил (TiO2): Рутил является основным компонентом покрытия электродов LB 52U и составляет 30-50% общего состава. Он обеспечивает стабильную и содержательную дугу, а также формирование хорошего и гладкого сварного шва. Рутил улучшает свариваемость и антиокислительные свойства сварного металла.
- Кремнезем (SiO2): Кремнезем улучшает вязкость шлака, что помогает образованию хорошего сварного шва и улучшает его форму. Он также улучшает характеристики жидкости и предотвращает образование пор.
- Металлические порошки (Fe и другие металлы): Металлические порошки используются для обеспечения прочности и долговечности сварного шва. Они также способствуют его эластичности и предотвращению коррозии в долгосрочной перспективе.
- Ферросиликат из кальция (CaSi2): Этот компонент покрытия электрода позволяет улучшить свариваемость и уменьшить риск возникновения трещин. Его присутствие способствует стабильности сварочной дуги и увеличивает защиту сварного металла от окисления.
- Целлюлозосодержащие и другие органические компоненты: Органические вещества, такие как целлюлоза, контролируют жидкость, вязкость и температуру шлака в процессе сварки. Они также обеспечивают выделение дополнительных защитных газов, которые предотвращают окисление и взаимодействие сварного металла с окружающей средой во время сварки.
- Другие добавки и минералы: Дополнительные вспомогательные вещества, такие как флюорит, магнезит и алюминат, могут также добавляться в состав покрытия для улучшения различных свойств сварных швов, таких как их механическая прочность, эластичность, жидкость и коррозионная стойкость.
Сварка электродами LB-52U (пошаговая инструкция)
Соблюдая данные инструкции, вы сможете успешно провести сварку с использованием электродов LB-52U.
2. Правильная настройка сварочного аппарата:
3. Прокалка электродов:
4. Очистите поверхность свариваемых деталей:
5. Зажим и удержание электрода:
6. Зажигание дуги и начало сварки:
7. Техника сварки:
8. Завершение процесса сварки и охлаждение детали:
9. Удаление шлака и очистка шва:
Как правильно хранить
- Храните электроды в сухом и хорошо проветриваемом помещении. Относительная влажность воздуха должна быть низкой, чтобы предотвратить коррозию и проникновение влаги в покрытие электродов.
- Контейнер для хранения электродов должен быть герметичным и сухим. Убедитесь, что крышка контейнера плотно закрыта после каждого использования.
- Храните электроды в первоначальной упаковке до тех пор, пока они не понадобятся для сварки.
- Избегайте прямого солнечного света и резких колебаний температуры, которые могут вызвать образование конденсата на поверхности электродов.
- Регулярно проверяйте состояние электродов и обновляйте запасы при необходимости. Обращайте внимание на дату производства, иногда сварочные стержни теряют свои свойства со временем.
- Если электроды были подвергнуты влажным условиям, выполните операцию прокалки перед использованием. Для электродов LB-52U необходимо подогреть их при температуре 300-350°C в течение 0.5–1 часа, чтобы удалить влагу.
- Прокаленные электроды следует использовать в течение короткого времени. В противном случае, оставшиеся неиспользованными прокаленные электроды следует вернуть в сухой контейнер или сушильный шкаф для хранения.
Следуя этим рекомендациям, вы сможете сохранить качество электродов LB-52U и обеспечить успешную сварку.


